 Entrer en contact
 Français


Propriétés mécaniques des feuilles de fibre de verre époxy : ce qui compte vraiment en service
Imaginez un séparateur de bloc de batterie qui doit rester à plat sous la compression de cellules empilées, une plaque de fixation de circuit imprimé qui doit résister à la déviation de serrage ou un panneau de boîtier électrique qui doit survivre à une chute accidentelle d'un outil pendant la maintenance. Dans les trois cas, l’indice d’isolation électrique ne représente que la moitié de l’histoire. Si la feuille se plie, flue ou s'écaille sur les bords, elle échoue mécaniquement bien avant que ses limites diélectriques ne soient testées.
La conclusion est simple : les propriétés mécaniques déterminant si une feuille de fibre de verre époxy peut supporter une charge, conserver des dimensions, survivre à la manipulation et continuer à fonctionner à la température de fonctionnement. Ce guide explique quelles propriétés sont les plus importantes, ce que signifient réellement les chiffres et comment comparer les qualités lors du choix d'un matériau pour une conception réelle.
Qu'est-ce qu'une feuille de fibre de verre époxy et pourquoi la combinaison fonctionne
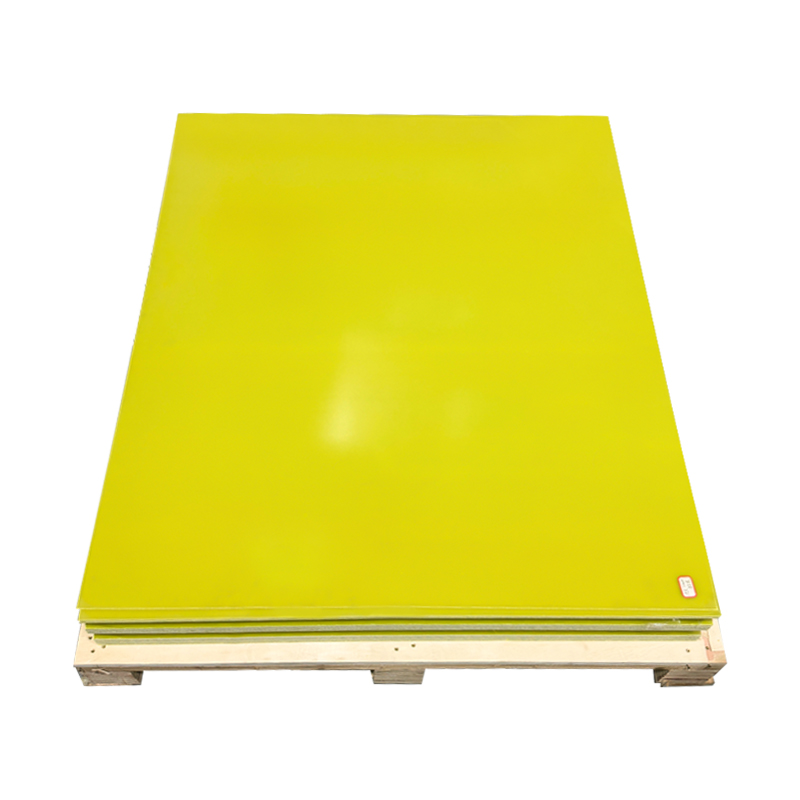
Une feuille de fibre de verre époxy est un composite stratifié constitué de couches de tissu de verre E tissé lié ensemble avec de la résine époxy sous chaleur et pression. Le tissu de verre offre rigidité, stabilité dimensionnelle et capacité importante ; la matrice époxy verrouille chaque fil en place, transfère les contraintes entre les couches, scelle le stratifié contre l'humidité et fournit la solidité qui empêche les bords et les trous percés de se fissurer.
Étant donné que les canapés sont disposés symétriquement, les qualités standards se comportent presque de la même manière dans les deux directions du plan. C’est un réel avantage par rapport aux matériaux isolants coulés, dont la résistance mécanique peut varier de manière imprévisible. En production, ce matériau est fourni sous forme plaques isolantes époxy standard en fibre de verre dans une large gamme d'épaisseurs, de tailles de coupe et d'options de finition de surface.
 Fabricants de panneaux isolants en fibre de verre en résine époxy sur mesure, usine Nous proposons des panneaux isolants en fibre de verre en résine époxy personnalisés, Jiangyin Dongli New Materials Technology Co., Ltd est une fibre de verre en résine époxy de Chine... Voir le produit →
De nombreux ingénieurs connaissent le matériau sous le nom de qualité ignifuge communément appelé type FR-4, bien que la même construction soit également disponible sans retardateur de flamme lorsque le comportement du suivi électrique ou les priorités en matière de coûts changent. Dans tous les cas, la logique mécanique est identique : un renfort tissé équilibré à l’intérieur d’une matrice thermodurcie résistance.
Vous pouvez considérer la feuille comme un matériau structurel qui se trouve également être un isolant électrique. Ce double rôle explique pourquoi il apparaît dans l’isolation des batteries, les montages de circuits imprimés, les supports de jeux de barres, les composants de transformateurs et d’innombrables autres assemblages électriques de précision.
Propriétés mécaniques de base et signification des chiffres
Les ingénieurs posent le plus souvent des questions sur six propriétés mécaniques. Les valeurs ci-dessous sont des plages réalistes pour un produit ignifuge à usage général testé dans le plan de la feuille. Ils suivent essais mécaniques standardisés des tissus de renfort , les résultats sont donc comparables entre les fournisseurs lorsque l'épaisseur et la méthode de test sont identiques.
| Propriété | Gamme typique | Norme d'essai | Pertinence de la conception |
|---|---|---|---|
| Résistance à la flexion | 310-410 MPa | ASTM D790 | Charge de flexion maximale avant rupture |
| Module de flexion | 17-24 GPa | ASTM D790 | Rigidité ; contrôle de la déformation sous charge |
| Résistance à la traction | 250-350 MPa | ASTM D638 | Résistance à la traction pour pièces boulonnées ou ancrées |
| Résistance à la compression | 340-450 MPa | ASTM D695 | Résistance à l'écrasement dans les piles serrées |
| Résistance aux chocs Izod, cranté | 200-320 J/m | ASTM D256 | Résistance aux impacts de bords et aux dommages de manipulation |
| Résistance au cisaillement interlaminaire | 120-180 MPa | ASTM D732 | Adhésion des couches et résistance au délaminage |
La résistance à la flexion et le module de flexion sont les deux premières valeurs à vérifier. Les tests de flexion selon ASTM D790 mesurent la force de flexion à laquelle une petite barre peut résister avant la rupture ; il s'agit du numéro le plus pertinent lorsqu'une feuille s'étend sur une zone non supportée ou fait office de plaque de montage. Le module de flexion va encore plus loin en quantifiant l'ampleur de la flexion de la tôle sous une charge donnée, ce qui est important chaque fois que la planéité est l'exigence de conception réelle.
La résistance à la traction devient importante lorsque la tôle supporte une connexion boulonnée, supporte un jeu de barres ou ancre un composant à un cadre. La résistance à la compression et la résistance aux chocs Izod prédisent ensemble le comportement des assemblages serrés et manipulés : une résistance à la compression élevée empêche les trous percés et les bords coupés de s'écraser sous la pression de serrage, tandis que la résistance aux chocs protège contre l'écaillage lorsque des outils ou des pièces heurtent la surface. La résistance au cisaillement interlaminaire est la valeur la moins évidente mais souvent la plus diagnostiquer ; une faible adhérence des couches est la cause classique des bords poilus, poudreux ou délaminés lors de l'usinage.
Qu'est-ce qui change les propriétés mécaniques entre une feuille et une autre
Les valeurs de la fiche technique définissent une nuance spécifique à une épaisseur spécifique. En pratique, quatre variables expliquent la plupart des différences que vous verrez entre les planches.
Architecture du tissu de verre et contenu du verre
Les stratifiés à armure toile se comportent presque de la même manière dans les deux sens, tandis que les armures sergées et satinées offrent un comportement de drapage différent lors de la superposition mais finissent par s'équilibrer une fois laminées à plat. L’influence la plus importante est le rapport verre/résine. Une teneur en verre d'environ 60 à 70 pour cent en poids produit une rigidité considérablement plus élevée, un fluage plus faible et une meilleure stabilité dimensionnelle qu'un stratifié riche en résine de même épaisseur nominale.
Système de résine et qualité de durcissement
La chimie de l'époxy modifie le comportement d'une feuille à la température. Un système époxy standard conserve la majeure partie de sa résistance à la flexion à température ambiante jusqu'à environ 120-140°C, tandis qu'une formulation à haute température maintient une rigidité plus élevée à des températures de service continu plus proches de 155°C. Lorsque la feuille se trouve à proximité de l'électronique de puissance, demandez une rétention de flexion à votre température de service maximale au lieu de comparer uniquement les données à température ambiante.
Laminage et cohérence du processus
Les vides, une pression de presse inégale et un durcissement incomplet diminuent la résistance au cisaillement interlaminaire et augmentent le risque de délaminage des bords. Ces défauts sont difficiles à voir sur une arête de coupe, le contrôle du processus constitue donc la véritable garantie. Le systèmes de préimprégnés époxy Les utilisations à l'intérieur du drapage sont un indicateur utile de la qualité réalisable, car un fournisseur qui contrôle la formulation de la résine et la fabrication du préimprégné peut conserver les propriétés mécaniques dans un écart plus serré d'un lot à l'autre.
Épaisseur de la feuille
Les tôles fines présentent souvent une résistance à la flexion plus élevée que les tôles épaisses lors d'essais standardisés, en partie à cause de la géométrie des essais et des effets de surface. Comparez les valeurs uniquement à même épaisseur : une tôle de 0,8 mm et une tôle de 6 mm sont des matériaux mécaniquement différents même lorsque la composition est identique.
Comment les propriétés mécaniques apparaissent dans les applications réelles
Packs de batteries et assemblages serrés
Dans les modules de batterie, des feuilles de fibre de verre époxy se trouvent entre les cellules ou entre la pile de cellules et le boîtier. La pile applique une compression constante et l'outillage d'insertion peut pousser latéralement sur les bords saillants. Une résistance accrue à la compression et des bords usinés propres, soutenues par une forte liaison interlaminaire, empêchent l'écrasement progressif des bords et la contamination qui s'ensuit à l'intérieur d'un emballage. Les concepteurs doivent vérifier que la tôle conserve sa planéité après des cycles de serrage répétés, et pas seulement après le premier assemblage.
Montages PCB et équipements électriques
Une plaque de montage PCB est serrée, percée et retravaillée plusieurs fois. Le module de flexion détermine si la plaque reste plaque sur toute sa surface sous l'effet de la force de serrage ; lorsque la rigidité est insuffisante, les planches se déplacent et la précision du perçage diminue. La teneur en tissu de verre et la qualité du laminage déterminent également la stabilité dimensionnelle dans les environnements humides des magasins. Pour les pièces de boîtier et les supports autour de ces luminaires, les fabricants combinent souvent des standards avec pièces composites sur mesure pour équipements électroniques ainsi l'ensemble de l'assemblage partage un comportement de dilatation thermique similaire.
Déclassement de température et d'humidité
Les propriétés mécaniques ne sont pas constantes en service. À 150°C, une qualité standard peut conserver seulement 50 à 60 pour cent de sa résistance à la flexion à température ambiante, et l'humidité absorbée peut réduire cette valeur de 10 à 20 pour cent supplémentaires. Évaluez la résistance en combinant la température et l’humidité les plus défavorables plutôt que dans des conditions de laboratoire standard.
Comportement d'usinage
De bonnes propriétés mécaniques facilitent l'usinage. Une feuille avec une liaison interlaminaire solide produit des trous ronds, des bords fraisés propres et une qualité de poinçonnage constante ; une liaison faible produit des bords poudreux et des lignes de délaminage blanches. Utilisez des outils en carburateur à géométrie pointue, gardez les charges de copeaux légères et évitez les vitesses de broche excessives afin que la résine ne surchauffe pas.
Sélectionnez une qualité et un fournisseur en toute confiance
Commencez par le chemin de chargement. Définissez la contrainte mécanique la plus élevée que la tôle supportera, y compris la pression de serrage, l'impact lors de la manipulation et toute limitation de la dilatation thermique. Choisissez ensuite une épaisseur et une nuance qui maintiennent la flexion dans les limites de votre tolérance, en comparant les données pour la même épaisseur et la même norme de test.
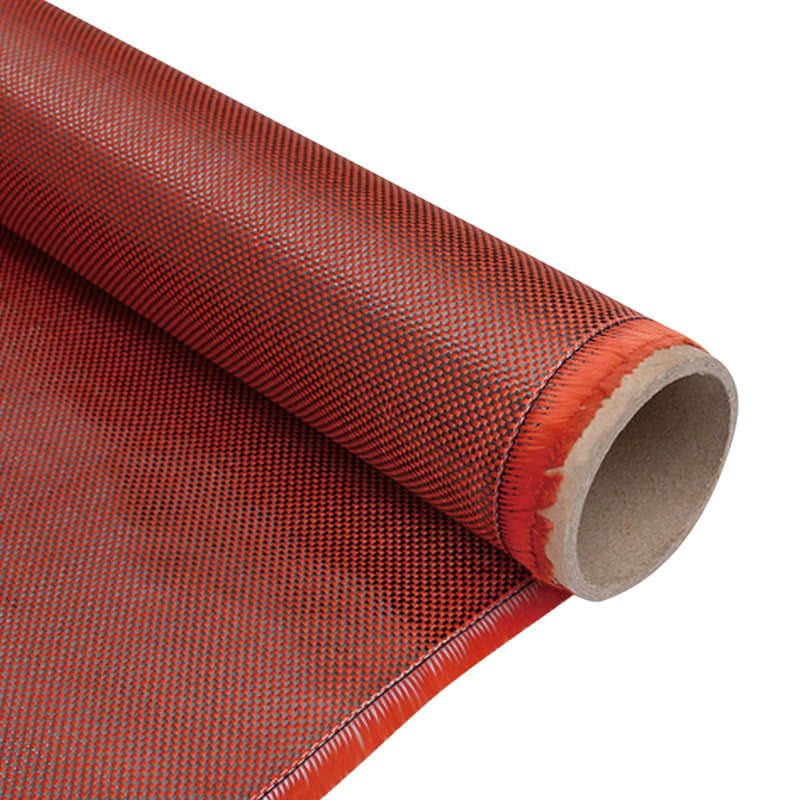
Si la rigidité à la flexion ou la résistance aux chocs dépasse ce que la fibre de verre époxy peut offrir, composites en fibre de feuilles de carbone constituant une mise à niveau pratique, offrant un module et une résistance plus élevée pour les rôles porteurs où l'isolation électrique est une exigence secondaire. Toutefois, pour la plupart des applications d’isolation électrique, une feuille de fibre de verre époxy correctement sélectionnée est à la fois adéquate et plus économique.
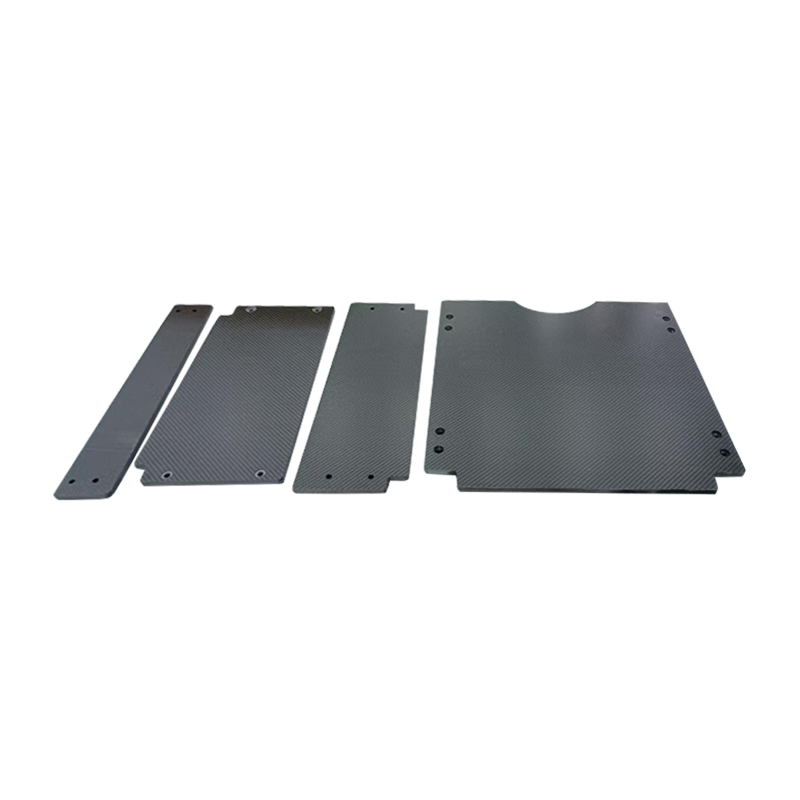 Épaisseur personnalisé de 25 à 250, feuille/panneaux/plaque en fibre de carbone légère mais rigide M Nous proposons des feuilles/panneaux/plaques en fibre de carbone personnalisées d'une épaisseur de 25 à 250, légères mais rigides, Jiangyin Dongli New Materials Technology Co., Lt... Voir le produit →
Suivez ces étapes lors de la spécification d'une feuille pour une nouvelle conception :
- Tenez la charge mécanique la plus élevée et sa direction.
- Réglez la résistance à la flexion et le module minimum à la température de service la plus défavorable.
- Choisissez une épaisseur qui maintient la flexion dans les limites de tolérance.
- Confirmez les exigences d’usinage, en particulier le diamètre du trou et la finition des bords.
- Comparez les données de tests par lots de production du fournisseur plutôt qu'une fiche technique générique.
Lors de l'évaluation des fournisseurs, recherchez un contrôle documenté sur l'ensemble de la chaîne de processus : tissage du tissu, formulation de résine, revêtement préimprégné, laminage et usinage final. Une usine à guichet unique peut maintenir des propriétés mécaniques constantes car le matériau ne change jamais de mains entre la fibre brute et la feuille finie. Confirmez que les épaisseurs personnalisées et les dimensions de coupe sont disponibles et demandez comment les résultats des tests mécaniques sont échantillonnés à partir de chaque cycle de production.

 + 86-13961668677

 No. 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Province du Jiangsu, Chine.
